从汽车零部件到航天引擎,一台复合加工中心如何“一机搞定”?
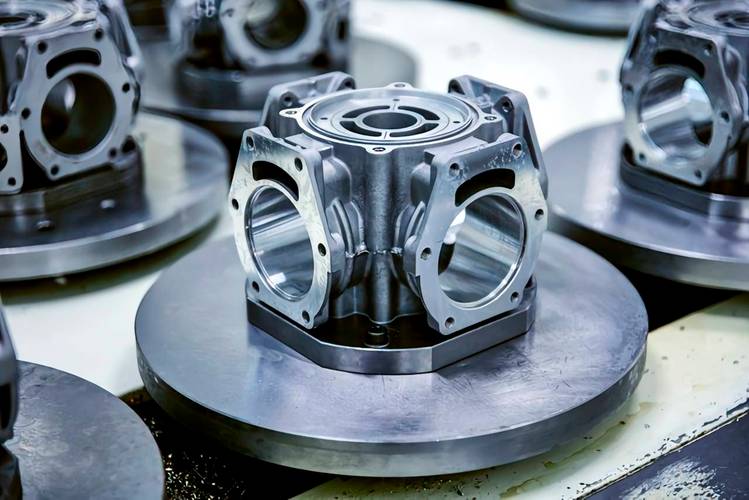
在制造业转型升级的浪潮中,多品种、小批量、高精度的生产需求日益迫切。传统上,加工一个汽车发动机缸体可能需要多台机床、多次装夹,而制造一个航天发动机的复杂叶轮则更是专用设备的“专利”。但现在,一台高端的车铣复合加工中心(或五轴车铣复合中心)正强势打破这种壁垒——它究竟凭什么能从汽车零配件一路做到航天引擎?
一、核心能力:一次装夹,全部完成
复合加工中心的核心,是“工序集中”。它将车削、铣削、钻削、攻丝甚至磨削功能集成于一身。对于汽车零部件,比如新能源汽车的电机轴、变速箱阀体、涡轮增压器壳体,这台设备可以在一次装夹中完成外圆、端面、内孔、槽、螺纹以及侧面的精密铣削。省去了反复上下料、更换机床的频率,精度和效率大幅提升。
二、跨越行业的底气:高刚性与高精度
汽车零配件常为大批量、中等精度(IT6~IT7级),追求节拍;航天引擎零件则是小批量、超高精度(IT4~IT5级甚至更高),追求形位公差与表面完整性。复合加工中心通过以下设计实现了跨越:
- 高刚性床身与热对称结构:使用矿物铸造或高阻尼铸铁,加上对称主轴布局,保证重切削汽车件时不颤振,精加工航天件时热变形极微小。
- 直驱电机与高分辨率编码器:C轴(旋转轴)定位精度可达±1角秒,B轴摆动精度±2角秒,足以加工航天发动机的扭曲叶片和叶轮。
- 在线测量与自适应补偿:内置测头可自动找正工件,测量刀具磨损,并在加工航天薄壁件时动态补偿热膨胀和切削力变形。
三、汽车零配件的实际应用场景
以典型汽车差速器壳体为例:传统工艺需车床车大端面和外圆、加工中心铣窗口和钻孔、专用机床镗轴承孔。改用五轴车铣复合中心后,棒料或铸件一次装夹:车削所有回转面、动力铣头以任意角度铣出不等分的窗口、U轴(镗刀偏心)加工高同轴度的轴承孔。原本3台设备、7道工序缩为1台、2道工序,节拍从15分钟降至6分钟,且位置度提高50%。又如电动汽车的扁线电机转子,复合中心能高精度插削导线槽并同时完成端面去重动平衡孔。
四、挑战航天引擎的“皇冠明珠”
航天液体火箭发动机的涡轮泵诱导轮、整体叶盘,天然气发动机的离心叶轮,通常是由高温合金、钛合金制成,结构为薄壁、复杂曲面、大片扭曲。传统的五轴加工需多种专用夹具和长时间的CAD/CAM仿形。车铣复合中心配备大扭矩电主轴(HSK-T63或Capto C8)、摆头(B轴±120°)以及后置车削刀塔后,可以:先用车削快速去除多余材料,再用五轴联动铣削成型精密的复杂流道。因为在一台机上完成,不再需要重复定位误差,薄壁变形更易控制。借助CAM软件的“粗精一体”策略,使用同一基准面定义所有加工特征,航天零件的气动型面与轮毂安装面的同轴度可达0.005mm。
五、系统集成的点睛之笔
为了有效处理两大领域的任务,最先进的复合中心还拥有自动交换工作台(托盘交换系统)、大容量刀库(120把以上,配有专用监控寿命的刀具)、高压冷却(80Bar以上、甚至超临界CO2冷却),以及数字孪生界面。操作员只需选择“汽车量产”模式,设备会优化快速移动和快速换刀;选择“航天精工”模式,则开启更高进给倍率微调与在线补偿策略,真正做到“一台机,两种灵魂”。
结论
从经济型的铝合金壳体到难加工的镍基单晶叶片毛坯,车铣复合加工中心通过一次装夹完成所有或大部分特征加工,极大减少了机床台数、夹具数量与工装准备时间,使得“汽车零件批产化,航天零件精密化”在不更换硬件的前提下成为现实。当工厂的市场订单从每月2万个电机轴突然切换到5件火箭燃料泵壳体时,这台机器就是维系柔性竞争力的终极武器。随着智能监测与增材-减材复合进一步融合,其“一机搞定”的范围将继续向更广的医疗植入体、能源装备阀体扩展。真正的赢家,必将是掌握复合加工潜力的那些工厂。
如若转载,请注明出处:http://www.jhsleds.com/product/39.html
更新时间:2026-10-12 13:11:27